ロックウェル硬さの一覧は?材質別の目安も解説!(鉄鋼:ステンレス:アルミニウム:HRC換算表など)
ロックウェル硬さは、金属材料の強さや加工のしやすさを比較する際に役立つ代表的な硬さ試験です。
鉄鋼、ステンレス、アルミニウムでは適したスケールが異なり、数値だけで単純に優劣を決めることはできません。
本記事では材質ごとの硬さの目安、HRC換算表の見方、測定時に注意したい点までをわかりやすく整理します。
ロックウェル硬さ一覧と材質別の目安
それではまずロックウェル硬さの一覧と、材料別に見られる数値の目安について解説していきます。
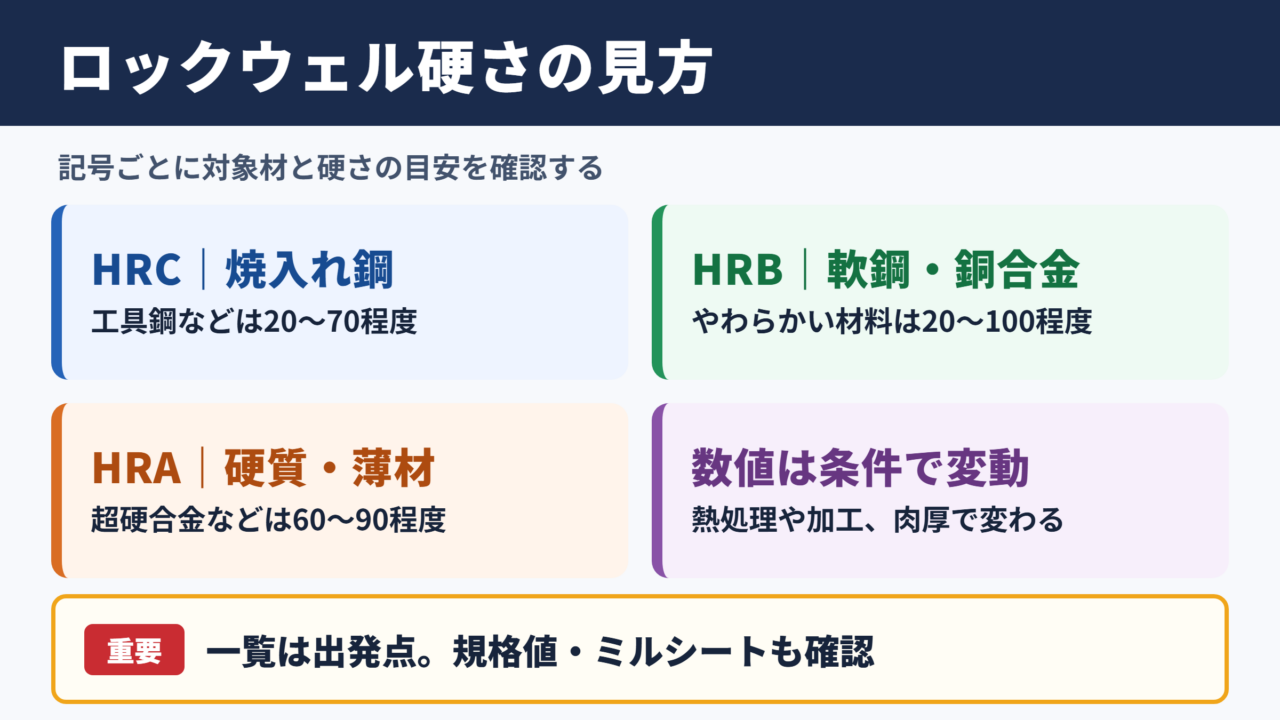
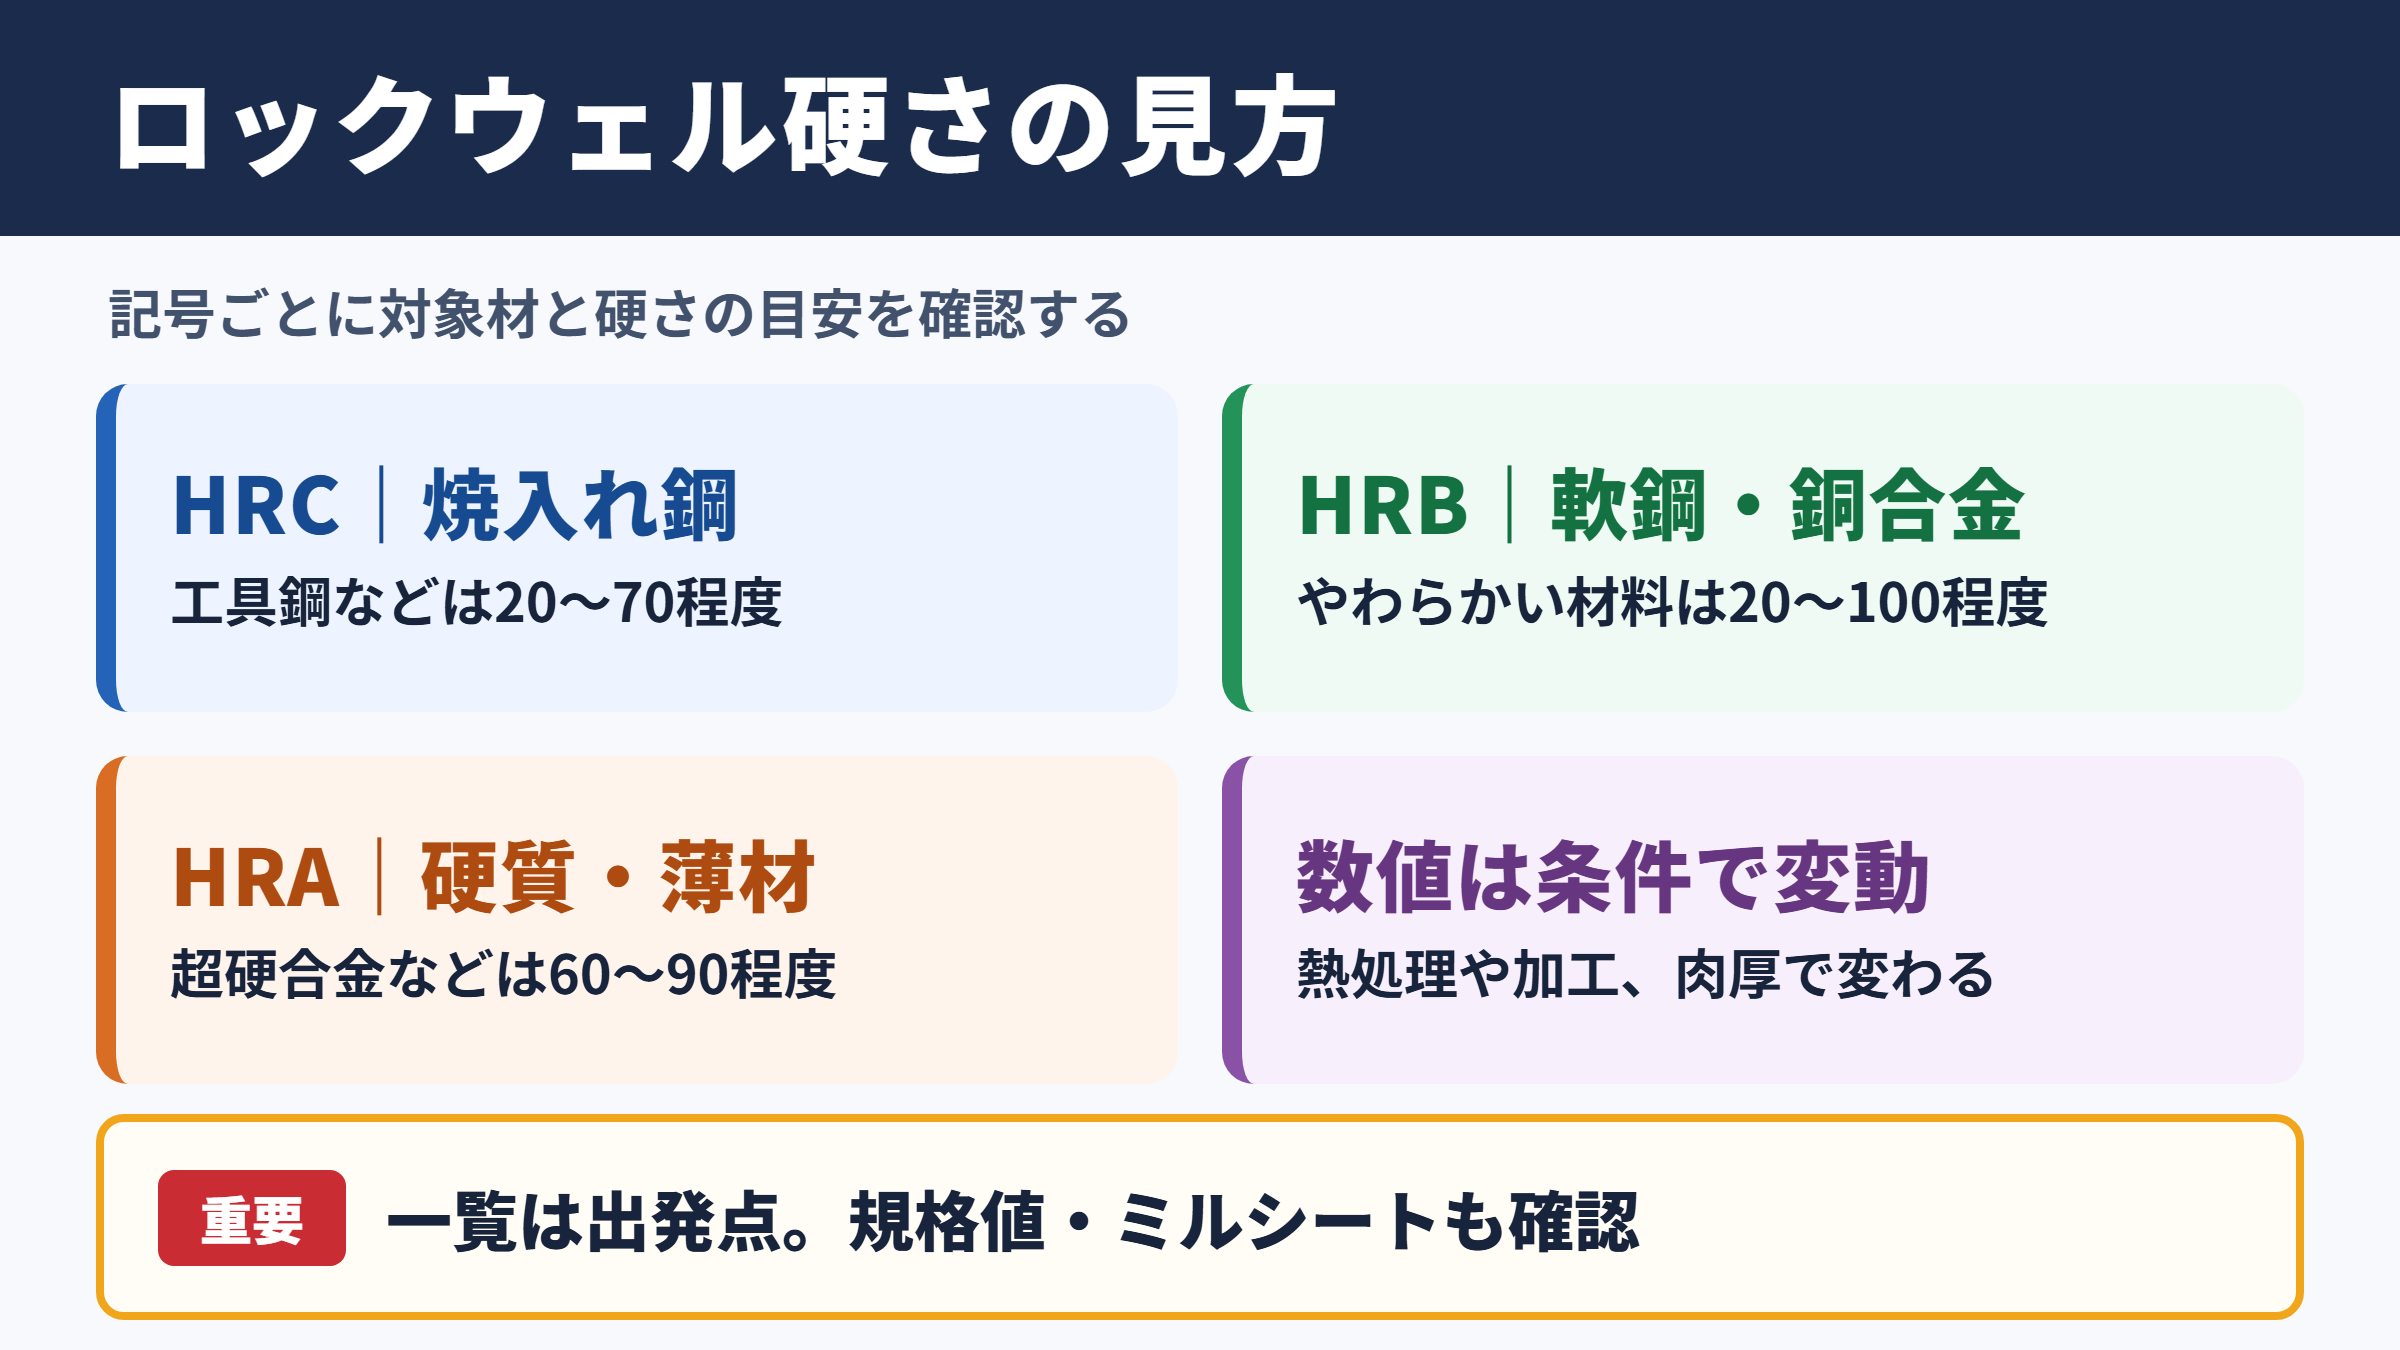
硬さ記号ごとの基本的な見方
ロックウェル硬さは、圧子を材料に押し込んだときの深さから硬さを求める方法です。
硬さ記号の末尾に付くHRC、HRB、HRAなどは、使用する圧子と試験荷重の組み合わせを表しています。
焼入れ鋼の比較にはHRC、比較的やわらかい鋼材や銅合金にはHRBが選ばれる場面が多くあります。
同じ材料でも熱処理、圧延、冷間加工、肉厚によって数値は変動します。
一覧表は材料選定の出発点として便利ですが、規格値やミルシートの確認も欠かせません。
| 硬さ記号 | 主な対象材料 | 代表的な圧子 | 数値の目安 |
|---|---|---|---|
| HRC | 焼入れ鋼、工具鋼、軸受鋼 | ダイヤモンド円すい圧子 | 20から70程度 |
| HRB | 軟鋼、焼なまし材、黄銅、アルミニウム合金 | 鋼球または超硬球 | 20から100程度 |
| HRA | 超硬合金、表面硬化材、薄い硬質材料 | ダイヤモンド円すい圧子 | 60から90程度 |
| HRF | 銅合金、アルミニウム合金、薄板 | 鋼球または超硬球 | 50から100程度 |
鉄鋼材料に見られる硬さの範囲
一般構造用圧延鋼材のような軟鋼は、用途や板厚にもよりますがHRBで評価されることが一般的です。
炭素鋼を焼なまし状態で使用する場合は、HRBの中程度の数値に収まることが多いでしょう。
一方で焼入れ焼戻しを行った機械構造用炭素鋼や合金鋼では、HRCで管理する場面が増えます。
切削工具や金型に使われる材料では、HRC50以上が求められるケースも珍しくありません。
ただし硬さを高くしすぎると、靭性が不足して割れや欠けにつながるおそれがあります。
| 材料の例 | 状態 | 硬さの目安 | 主な用途 |
|---|---|---|---|
| 一般的な軟鋼 | 圧延材、焼なまし材 | HRB50から80程度 | 建築部材、板金部品 |
| S45C | 焼なまし | HRB70から90程度 | 機械部品、シャフト |
| S45C | 焼入れ焼戻し | HRC25から45程度 | 軸、ギヤ、治具 |
| SCM435など | 調質 | HRC28から40程度 | ボルト、駆動部品 |
| SKD11 | 焼入れ焼戻し | HRC58から62程度 | 金型、せん断刃 |
ステンレスとアルミニウムの硬さ目安
ステンレス鋼は、オーステナイト系、フェライト系、マルテンサイト系で硬さの傾向が大きく異なります。
SUS304のようなオーステナイト系は耐食性と加工性に優れ、焼入れで大きく硬化しにくい材料です。
冷間加工を加えると硬さが上がるため、同じSUS304でも板材と加工品では測定値が変わります。
マルテンサイト系のSUS440Cなどは熱処理による高硬度化が可能で、HRC50以上になることがあります。
アルミニウムは鉄鋼よりやわらかいため、HRCよりもHRBやHRF、ビッカース硬さで評価されることが多い材料です。
アルミニウム合金の硬さは合金番号だけでなく、T6などの調質記号も併せて確認する必要があります。
材料名だけでロックウェル硬さを判断するのは危険です。
同じ材質でも熱処理条件、加工履歴、表面処理、測定位置によって硬さは変わります。
図面や検査規格に指定された硬さ記号を優先して確認しましょう。
ロックウェル硬さ試験の仕組み
続いてはロックウェル硬さ試験の仕組みを確認していきます。
基準荷重と試験荷重の流れ
ロックウェル硬さ試験では、最初に小さな基準荷重を加えて圧子を安定させます。
その後に大きな試験荷重を加え、一定時間保持したのちに基準荷重へ戻します。
このときに残る押込み深さの差から、硬さ値を読み取る仕組みです。
圧痕の直径を測る方式ではないため、測定結果を比較的すばやく得られます。
測定の中心となるのは圧痕の大きさではなく、押込み深さである点が特徴です。
ロックウェル硬さは、概念的には押込み深さが小さいほど高い値になります。
硬い材料では圧子が深く入らず、やわらかい材料では深く入りやすいという関係です。
圧子とスケールの選び方
HRCではダイヤモンド円すい圧子を用い、主に焼入れ鋼や硬い金属材料を測定します。
HRBでは球状圧子を使い、軟鋼、焼なまし材、非鉄金属などに適しています。
測定対象に対して不適切なスケールを選ぶと、圧子の損傷や信頼性の低下を招きます。
たとえば薄いアルミ板をHRCで測ると、圧痕が裏面の影響を受ける可能性があります。
材料の種類、硬さの見込み、試験片の厚みを踏まえた選定が必要です。
測定面と試験片厚さの条件
測定面にさび、油、めっきのむら、切削痕が残っていると結果が安定しません。
表面を清浄にし、必要に応じて平滑に整えてから試験を行います。
試験片が薄すぎる場合は、圧痕の影響が裏面まで及び、実際より低い硬さになることがあります。
試験片の厚さは圧痕深さに対して十分な余裕を持たせることが重要です。
丸棒や曲面部品を測る際には、専用の受台を使って試験片を確実に固定します。
HRC換算表の読み方
続いてはHRC換算表の読み方と、数値を扱う際の注意点を見ていきます。
ロックウェル硬さと他の硬さ単位
硬さ試験にはロックウェルのほか、ビッカース硬さ、ブリネル硬さ、ショア硬さなどがあります。
製造現場では図面の硬さ記号と受入検査の測定単位が異なる場合もあり、換算表が参考になります。
HRCは焼入れ鋼で広く使われるため、HVやHBWとの対応関係を確認したい場面が多いでしょう。
ただし硬さ換算は完全な等式ではなく、材料群ごとの近似的な対応です。
| HRCの目安 | ビッカース硬さHVの目安 | ブリネル硬さHBWの目安 | 材料状態の例 |
|---|---|---|---|
| 20 | 約240 | 約225 | 比較的やわらかい調質鋼 |
| 30 | 約300 | 約285 | 一般的な調質材 |
| 40 | 約390 | 約370 | 中硬度の焼入れ焼戻し材 |
| 50 | 約550 | 約510 | 高硬度の機械部品 |
| 60 | 約700 | 換算値の適用に注意 | 工具鋼、金型材 |
| 65 | 約850 | 換算値の適用に注意 | 高硬度工具材 |
換算値をそのまま保証値にしない理由
換算表は便利ですが、異なる試験方法で測定している以上、誤差が発生する可能性があります。
材料の組織、表面状態、試験荷重、圧子の形状が結果に影響するためです。
特に浸炭層、窒化層、めっき層のような表面硬化層では、母材の影響を受けることがあります。
取引先への保証や図面判定では、換算値ではなく指定された試験方法の実測値を用いるのが基本です。
換算表は材料選定、加工条件の検討、既存データとの概略比較に活用するとよいでしょう。
HRC換算表は目安を把握するための資料です。
材質や熱処理が異なる製品間で、換算値だけを根拠に同等品と判断しないよう注意が必要です。
品質判定には該当するJIS規格、社内規格、図面指示を使用します。
硬さと引張強さの関係
鋼材では、硬さから引張強さをおおよそ推定できる場合があります。
ただし引張強さは引張試験で得られる値であり、硬さとは評価している性質が異なります。
硬さが上がると強度も上がる傾向がありますが、伸びや衝撃値は低下することがあります。
設計では硬さだけを見るのではなく、耐摩耗性、疲労強度、靭性、耐食性も含めて検討します。
材料選定では、硬さが高いほど優れた材料とは限りません。
摩耗に強い部品には高硬度が有効ですが、衝撃を受ける部品では適度な靭性が求められます。
鉄鋼とステンレスの硬さ管理
続いては鉄鋼とステンレスにおける硬さ管理の考え方を確認していきます。
炭素鋼の熱処理とHRC
炭素鋼は炭素量が増えるほど、適切な焼入れによって高い硬さを得やすくなります。
S45Cは機械部品に広く使われ、調質によってHRC20台から40台程度で管理されることがあります。
高炭素鋼ではさらに高い硬度を得られますが、焼割れや変形への対策が必要になります。
焼戻し温度を上げると硬さは下がる一方、靭性を確保しやすくなります。
必要なHRCは使用環境と部品の役割から逆算することが、安定した品質につながります。
ステンレス鋼の系統別の特徴
オーステナイト系ステンレス鋼は、代表例としてSUS304やSUS316が挙げられます。
耐食性に優れますが、通常の焼入れでは硬化しにくく、加工硬化による硬さ上昇が特徴です。
フェライト系は耐応力腐食割れ性などに配慮される一方、用途によっては成形性の確認が必要です。
マルテンサイト系は熱処理で硬さを得やすく、刃物、バルブ部品、軸受用途などで使われます。
析出硬化系ステンレス鋼では、時効処理によって強度と硬さを高めることが可能です。
表面処理品の測定上の注意
浸炭焼入れ、窒化、硬質クロムめっき、PVDコーティングを施した部品は、表面と内部で硬さが異なります。
表面処理層が薄い場合、ロックウェル試験の圧子が母材まで影響を及ぼすことがあります。
そのため、微小硬さ試験や断面のビッカース硬さ試験が適するケースもあります。
表面硬さだけでなく、有効硬化層深さや硬さ分布まで確認すると、処理品質をより正確に評価できます。
薄い表面硬化層の評価では、ロックウェル硬さだけでは判定が難しい場合があります。
硬化層の厚みと測定方法の相性を確認し、必要なら断面硬さ測定を採用しましょう。
アルミニウム合金の硬さ評価
続いてはアルミニウム合金の硬さ評価で押さえたいポイントを確認していきます。
純アルミニウムと合金の違い
純アルミニウムは軽量で加工しやすい反面、鉄鋼と比べると硬さは低い傾向です。
一方でA5052、A6061、A7075などのアルミニウム合金は、添加元素や調質によって性能が大きく変わります。
A5052は耐食性と加工性のバランスに優れ、板金や筐体に使われます。
A6061は強度と溶接性のバランスがよく、機械部品や構造部材に利用されます。
A7075は高強度ですが、耐食性や応力腐食割れへの配慮が必要な材料です。
調質記号と硬さの関係
アルミニウム合金では、O、H、Tなどの調質記号が機械的性質を理解する重要な手掛かりです。
O材は焼なまし材を示し、比較的やわらかく成形しやすい状態です。
H材は加工硬化の状態を示し、板材の強さや硬さに関係します。
T6のようなT材は溶体化処理と時効処理を含む調質で、強度を高めた状態として知られます。
同じA6061でもO材とT6材では硬さや耐力が大きく異なるため、材質名だけで判断してはいけません。
| アルミニウム合金の例 | 主な特徴 | 硬さ評価の傾向 | 確認したい項目 |
|---|---|---|---|
| A1050 | 加工性、導電性 | 低硬度 | 板厚、加工度 |
| A5052 | 耐食性、成形性 | 中程度 | H材の区分 |
| A6061 | 強度、加工性 | T6で高め | 熱処理状態 |
| A7075 | 高強度 | 高め | 調質、耐食性 |
アルミニウム測定でのスケール選定
アルミニウム合金の測定では、試験片の硬さと厚さに応じてHRBやHRFなどを検討します。
薄板や小型部品では、圧痕の影響を抑えられる試験方法を選ぶことが大切です。
やわらかい材料では表面の傷や曲がりが測定値に反映されやすいため、試験前の準備が重要になります。
複数箇所を測定し、平均値だけでなくばらつきも確認すると、材料状態を把握しやすくなります。
アルミニウム合金の硬さ測定では、材料の厚さと調質記号を先に確認します。
数値が規格から外れて見える場合は、測定スケールや裏面支持の条件も見直しましょう。
ロックウェル硬さの測定精度
続いてはロックウェル硬さの測定精度を安定させるための実務ポイントを確認していきます。
測定位置と圧痕間隔
圧痕同士が近すぎると、前の測定による加工硬化や変形の影響を受けるおそれがあります。
端部に近い位置でも材料の支持が不十分になり、正しい値が得られにくくなります。
試験規格や社内基準に従い、圧痕の間隔と端部からの距離を確保することが必要です。
測定場所を分散させるだけでも、硬さデータの信頼性は高まりやすくなります。
硬さ試験機の日常点検
試験機は水平な場所に設置し、圧子、受台、昇降機構に異常がないかを確認します。
圧子の先端が摩耗や欠けを起こしていると、測定値に系統的なずれが生じます。
基準片を使った日常確認を行えば、装置の変化に早く気付きやすくなります。
校正の期限、基準片の管理状態、測定者ごとの手順も品質管理の対象です。
測定値のばらつきへの対応
同じ試験片でも複数回測ると数値が完全には一致しないことがあります。
ばらつきが小さい場合は材料の均一性や測定条件が安定していると考えられます。
ばらつきが大きいときは、表面粗さ、熱処理むら、試験片の固定、測定スケールを確認します。
単発の数値だけで合否を急がず、測定回数と統計的な扱いを検査基準に合わせることが重要です。
ロックウェル硬さ一覧のまとめ
ロックウェル硬さの一覧を活用する際は、HRC、HRB、HRAなどのスケールの違いを理解することが第一歩です。
焼入れ鋼や工具鋼ではHRCが使われやすく、軟鋼、銅合金、アルミニウム合金ではHRBやHRFが選ばれることがあります。
鉄鋼では熱処理条件、ステンレスでは鋼種と加工履歴、アルミニウムでは調質記号が硬さを左右します。
HRC換算表は比較の目安として便利ですが、品質保証には指定された試験方法による実測値を使うことが大切です。
測定面の状態、試験片の厚さ、圧痕間隔、試験機の点検まで整えることで、信頼できる硬さ管理につながります。