ロックウェル硬さ試験機とは?種類や使い方も!(デジタル式:アナログ式:校正方法:メーカーなど)
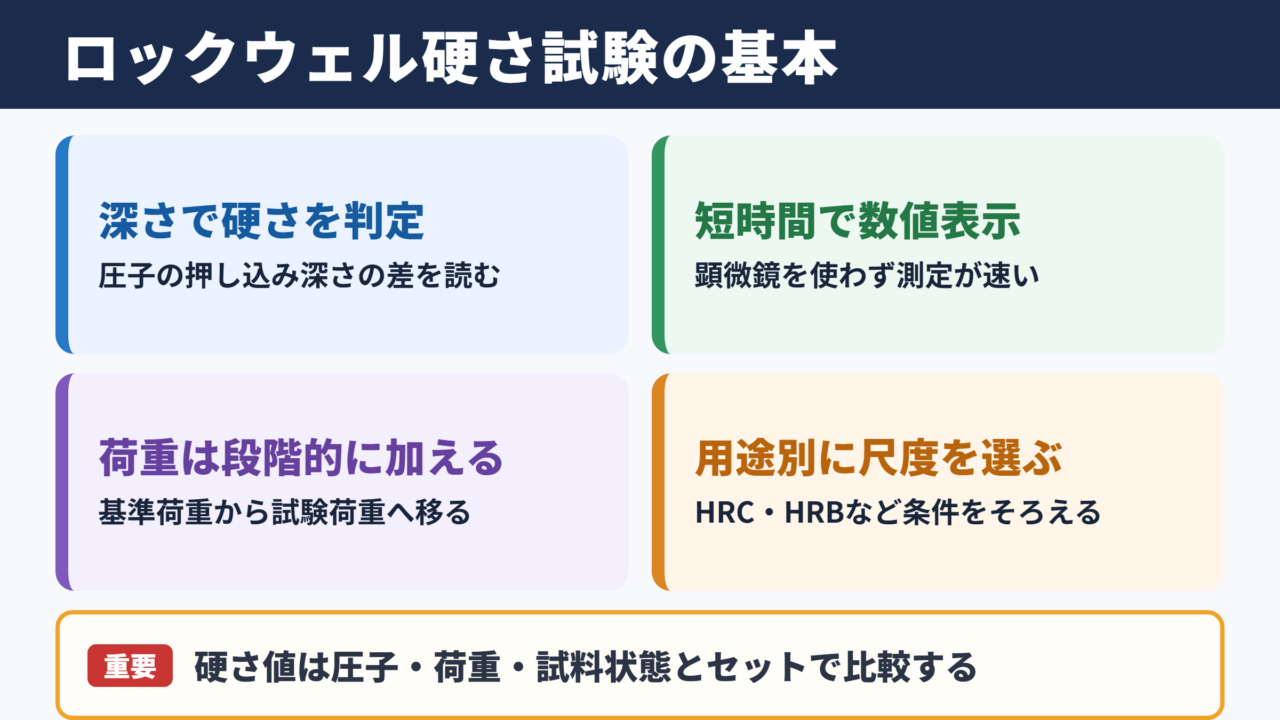
ロックウェル硬さ試験機は、金属や樹脂などの表面に圧子を押し込み、できたくぼみの深さから硬さを数値化する測定機器です。
製造現場では材料の受入検査、熱処理後の品質確認、部品のばらつき管理などで広く使われています。
試験荷重や圧子の種類、試料の形状によって適切なスケールを選ぶ必要があるため、基本原理から操作方法、校正まで理解しておくことが大切です。
ロックウェル硬さ試験機の概要
それではまずロックウェル硬さ試験機の基本と、測定で得られる硬さの意味について解説していきます。
くぼみ深さで評価する硬さ試験
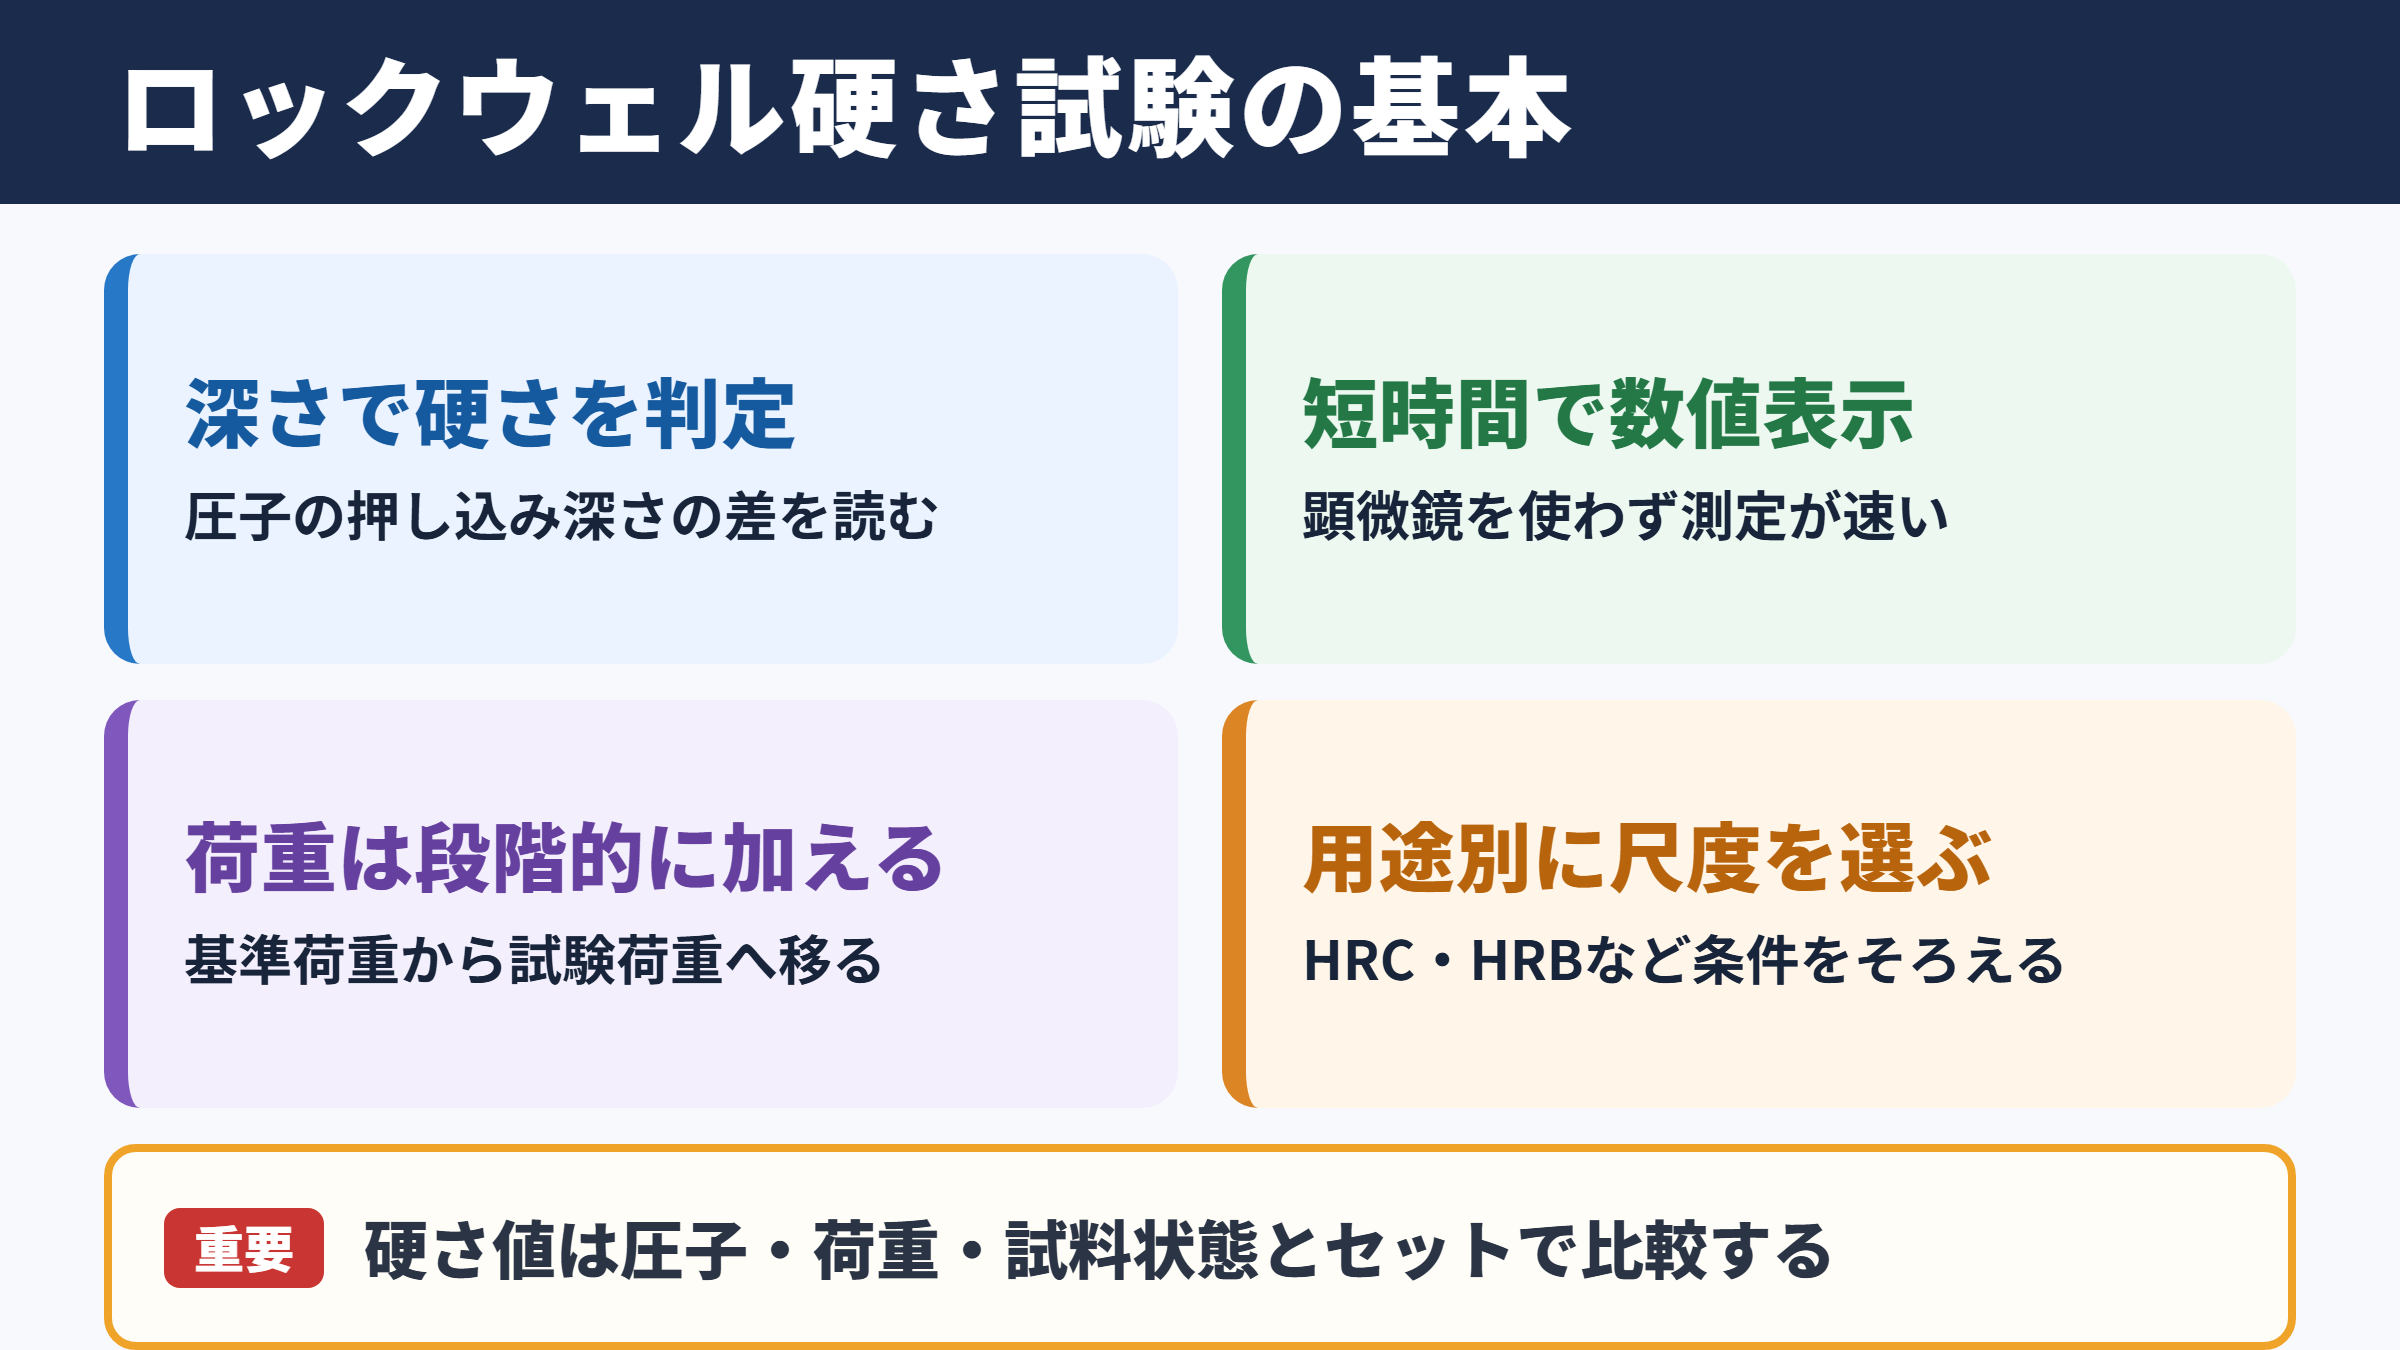
ロックウェル硬さ試験は、試料表面へ圧子を押し付けた際の押し込み深さの差を利用して硬さを判定する方法です。
圧子を一定の荷重で押し込むビッカース硬さ試験とは異なり、くぼみの対角線や直径を顕微鏡で読まなくても、試験機が深さの変化を数値として表示します。
そのため、測定作業が比較的速く、量産部品の検査や現場での工程管理に向いています。
一般的な表示はHRC、HRB、HRFなどで表され、HRはロックウェル硬さを意味し、最後の英字が試験条件のスケールを示します。
たとえば焼入れ鋼ではHRCを用いる場面が多く、黄銅や軟鋼、アルミニウム合金ではHRBが選ばれることがあります。
数値だけで材料の優劣を決めず、材質、熱処理条件、図面指示のスケールまでそろえて比較することが重要です。
測定工程で使われる基準荷重と試験荷重
試験は最初に基準荷重をかけ、圧子と試料を安定して接触させるところから始まります。
その後に大きな試験荷重を加え、一定時間保持してから試験荷重を除き、基準荷重へ戻した時点の深さを読み取ります。
この手順により、表面の微小な凹凸や装置のがたつきによる影響を抑えやすくなります。
試料の表面が汚れていたり、圧子が斜めに当たったりすると、数値は大きく変動するおそれがあります。
硬さの値は圧子、荷重、保持時間、試料状態の組み合わせで成立する情報として扱う必要があります。
硬さ試験機が活用される場面
ロックウェル硬さ試験機は、自動車部品、金型、工具鋼、ばね、シャフト、鋳鉄製品など、多様な製品の品質保証で使われます。
熱処理工程では、焼入れ不足や焼戻し条件のずれを早期に見つける目的でも活用されます。
また、購入した材料が指定の硬さ範囲に収まっているかを確認する受入検査でも有効です。
図面にHRCやHRBの指定がある場合、単に硬さ試験を行うだけでは不十分です。
指定されたスケールと同じ条件で測定し、校正された試験機を使用して記録を残すことが、信頼できる検査につながります。
ロックウェル硬さの種類とスケール
続いてはロックウェル硬さの種類と、代表的なスケールの選び方を確認していきます。
HRCとHRBの特徴
HRCはダイヤモンド圧子を用いる代表的なスケールで、焼入れ鋼、工具鋼、硬質材料などの測定に適しています。
硬い材料へ鋼球圧子を使うと圧子側が変形したり、適正な測定範囲から外れたりするため注意が必要です。
一方のHRBは、比較的やわらかい鋼、銅合金、アルミニウム合金などに用いられ、一般には超硬球圧子または規格に適合した球圧子を使用します。
同じ材料でも熱処理や板厚が変われば、適切なスケールも変わるでしょう。
| 主なスケール | 圧子の例 | 対象となる材料の例 | 確認ポイント |
|---|---|---|---|
| HRC | ダイヤモンド円すい圧子 | 焼入れ鋼、工具鋼、硬い表面処理材 | 試料厚さと測定位置の確保 |
| HRB | 球圧子 | 軟鋼、黄銅、銅合金、アルミ合金 | 球圧子の状態と表面傷 |
| HRA | ダイヤモンド円すい圧子 | 超硬合金、薄い硬質材 | 薄板のたわみ防止 |
| HRF | 球圧子 | 薄板、軟質金属、一部の樹脂 | アンビル形状の選定 |
| HRN | ダイヤモンド円すい圧子 | 薄板や小形部品の表面 | スーパーフィシャル条件の確認 |
スーパーフィシャルロックウェルの用途
薄板、表面硬化層の薄い製品、小さな部品では、通常のロックウェル試験荷重が大きすぎる場合があります。
そのような対象には、低い荷重で測定するスーパーフィシャルロックウェル硬さ試験が選択肢になります。
表面近傍の特性を確認しやすい一方で、わずかな表面粗さや裏面の支え方の影響を受けやすいため、試料の固定が特に重要です。
薄い試料ほど測定条件への敏感さが増すため、通常スケールの値と安易に置き換えないようにします。
材質と厚さに応じた選定
スケールの選定では、材料の硬さだけでなく、試料の厚さ、曲面の有無、試験面の広さ、表面処理層の厚みも確認します。
薄すぎる試料では裏面にくぼみが現れ、実際より低い値や不安定な値となることがあります。
円筒形状の製品ではV溝アンビルを使い、試料が転がらないように支持する工夫が必要です。
試験位置の間隔も重要です。
前のくぼみに近すぎる位置を測ると残留応力や変形の影響を受けるため、規格や社内基準に沿って十分な距離を確保します。
デジタル式とアナログ式の違い
続いてはデジタル式とアナログ式の構造、使い勝手、選定時の違いを確認していきます。
デジタル式の特徴
デジタル式ロックウェル硬さ試験機は、深さ測定や荷重制御を電子的に行い、硬さ値を画面へ表示するタイプです。
測定条件の設定、荷重の自動切り替え、保持時間の管理、合否判定、データ保存などを行える機種もあります。
検査記録を電子化したい工場や、測定者ごとの操作差を減らしたい現場では大きな利点になります。
測定データの追跡性を高めたい場合はデジタル式が有力です。
ただし、画面の表示値だけを信頼するのではなく、日常点検と標準片による確認を継続しなければなりません。
アナログ式の特徴
アナログ式は、ダイヤルゲージや機械式の荷重機構を使って硬さを読み取る試験機です。
構造が比較的シンプルで、操作の仕組みを理解しやすい点が魅力でしょう。
電源環境が限られる場所でも使いやすく、基本的な硬さ確認を中心とする現場で導入されることがあります。
一方で、指針の読み取り、荷重のかけ方、保持時間の管理に作業者の習熟度が影響しやすいため、教育と手順の統一が欠かせません。
導入時に比較したい項目
試験機を選ぶ際は、価格だけでなく、測定対象、必要なスケール、設置スペース、試料の大きさ、データ管理の要件を整理します。
大型部品を測るなら、試料を載せるテーブルの高さやフトコロ寸法も確認対象です。
量産検査では、測定時間、治具の交換性、自動化設備との連携可否も重要になります。
| 比較項目 | デジタル式 | アナログ式 |
|---|---|---|
| 表示方法 | 画面に数値表示 | 目盛りや指針を読み取り |
| 荷重制御 | 自動制御が中心 | 手動操作や機械式が中心 |
| データ保存 | 対応機種では保存や出力が可能 | 手書き記録が基本 |
| 作業者差 | 比較的抑えやすい | 読取りや操作で差が出やすい |
| 適する用途 | 工程管理、記録重視、検査頻度が高い現場 | 基本測定、教育用途、簡易な確認作業 |
デジタル式は便利な一方で、測定条件の選択を誤れば正しい結果にはなりません。
装置の自動機能と、試料や規格を判断する検査担当者の知識を組み合わせることが大切です。
ロックウェル硬さ試験機の使い方
続いてはロックウェル硬さ試験機の基本的な使い方と、安定した測定につながる作業手順を確認していきます。
測定前の試料準備
測定面は、油、水分、切粉、さび、めっきの浮きなどを除去し、圧子が安定して当たる状態に整えます。
粗すぎる研削面や大きな打痕がある部分は避け、必要に応じて軽く研磨します。
ただし、研磨によって表面硬化層を削り過ぎると、本来確認したい硬さが変わる可能性があります。
試料の裏面も平らであることが望ましく、アンビルへ確実に密着させます。
試料のがたつきは測定誤差の代表的な原因なので、測定前に手で軽く揺らして安定性を確認するとよいでしょう。
圧子とアンビルのセット
使用するスケールに合わせて圧子を取り付け、試料形状に適したアンビルを選びます。
平板には平面アンビル、丸棒にはV溝アンビル、細長い形状には専用治具を用いるなど、接触面積を確保することが基本です。
圧子の先端に付着物や欠けがあると、標準片でも安定した値が出にくくなります。
丸棒を平面アンビルへ無理に置くと、測定中に傾きや転がりが起こりやすくなります。
試料をしっかり支持できるアンビルへ交換してから測定することが、安全面でも有効です。
測定値の読み取りと記録
試料をセットしたら、規定の操作で基準荷重をかけ、指示位置や表示が安定していることを確認します。
次に試験荷重を加え、設定された保持時間を守り、荷重を戻した後の硬さ値を読み取ります。
測定は一か所だけで終わらせず、規格や検査計画に応じた複数位置で行い、平均値とばらつきを確認します。
記録には、硬さ値だけでなく、スケール、圧子、試験日、使用機、試料番号、測定者も残しておくと、後から原因を調べやすくなります。
硬さ値が規格外だった場合は、すぐに測定ミスと決めつけないことが重要です。
試料の表面状態、スケールの選定、標準片の結果、熱処理履歴を順に確認すると、適切な判断につながります。
校正方法と測定精度の管理
続いては校正方法と、ロックウェル硬さ試験機の精度を維持するための管理方法を確認していきます。
標準片による日常確認
日常点検では、認証された硬さ基準片を使用し、使用予定のスケールで測定値を確認します。
基準片の表示値と測定値の差が、社内基準や規格で定めた許容範囲に収まっているかを判断します。
始業時、圧子交換後、長時間の連続測定後など、確認のタイミングを決めておくと管理しやすくなります。
基準片は試験機の異常を早く見つけるための基準であり、製品の代用品ではありません。
定期校正で確認する項目
定期校正では、試験荷重、深さ測定機構、圧子、試験サイクル、表示部などが適正に機能しているかを確認します。
校正証明書には、校正日、有効期限、使用した標準器、測定結果、トレーサビリティに関する情報が記載されることがあります。
取引先の監査や品質マネジメントシステムの運用では、校正履歴の提示を求められることもあるでしょう。
外部の校正事業者へ依頼する方法に加え、メーカーの保守契約を利用する方法もあります。
誤差が大きくなる原因
測定値の異常には、圧子の摩耗、アンビルの傷、試料の傾き、表面粗さ、荷重機構の不具合、温度変化などが関係します。
硬さ基準片が汚れている場合も、正しい確認結果は得られません。
また、同じ箇所を繰り返し測ると加工硬化や周辺変形の影響が出るため、測定位置を変える必要があります。
| 確認項目 | 主な異常の例 | 対応の考え方 |
|---|---|---|
| 標準片の測定値 | 許容差を超える | 圧子、アンビル、荷重機構を点検 |
| 圧子先端 | 摩耗、欠け、付着物 | 清掃または交換を検討 |
| 試料の支持 | がたつき、傾き、たわみ | アンビルや治具を見直す |
| 表面状態 | 油膜、傷、粗い研削痕 | 適切な洗浄と前処理を行う |
| 記録管理 | 条件が残っていない | スケールと測定条件を記録する |
ロックウェル硬さ試験機のメーカーと選び方
続いてはメーカーを比較する際の見方と、用途に合うロックウェル硬さ試験機の選び方を確認していきます。
メーカー比較で見るべき要素
ロックウェル硬さ試験機は、材料試験機を扱う国内外のメーカーから販売されています。
メーカー名だけで選ぶのではなく、対応スケール、荷重方式、測定可能な試料寸法、保守体制、校正対応、消耗品の供給体制を比較することが重要です。
国内にサービス拠点があるか、故障時の訪問対応が可能かも、設備停止のリスクを考えると見逃せません。
購入後の校正と修理まで含めて導入コストを考えると、長期的な選定をしやすくなります。
用途別に考える機種構成
研究開発や多品種の検査では、複数スケールに対応し、条件設定を保存できるデジタル式が便利です。
工場のライン近くで毎日同じ部品を測る場合は、専用治具と組み合わせて作業を標準化しやすい機種が向いています。
大型品や長尺品を測定するなら、通常の卓上型ではなく、試料を持ち込める形式や可搬型を検討する場面もあります。
必要な精度と測定頻度を整理し、過剰な機能へ予算を使い過ぎないことも大切です。
導入後の運用体制
試験機の能力を生かすには、操作担当者への教育、日常点検表、基準片の保管ルール、異常時の連絡手順を整える必要があります。
特に担当者が複数いる現場では、試料の置き方、測定位置、測定回数、合否判定の基準を文書化すると、結果の再現性が高まります。
デジタル式でデータを保存できる場合も、ファイル名や保管先が統一されていなければ、後から活用しにくくなります。
硬さ試験機は導入した時点で品質保証が完成する設備ではありません。
正しいスケール選定、校正、記録、教育を継続することで、測定値が品質改善に役立つ情報へ変わります。
ロックウェル硬さ試験機のまとめ
ロックウェル硬さ試験機は、圧子の押し込み深さを利用して材料の硬さを迅速に確認できる測定機器です。
焼入れ鋼にはHRC、比較的やわらかい金属にはHRBなど、材質と試料条件に応じて適切なスケールを選ぶことが基本になります。
デジタル式はデータ管理と操作の均一化に役立ち、アナログ式は基本構造を理解しながら運用しやすい特徴があります。
どちらの方式でも、試料の支持、表面状態、圧子とアンビルの状態、標準片による確認が測定精度を左右します。
正しい使い方と定期的な校正を続けることで、硬さ値を材料品質の確かな判断材料として活用できるでしょう。