ロックウェル硬さ試験とは?仕組みや原理も解説!(HRC・HRB:圧子:試験荷重:JIS規格など)
ロックウェル硬さ試験とは?仕組みや原理も解説!(HRC・HRB:圧子:試験荷重:JIS規格など)
ロックウェル硬さ試験は、金属や樹脂などの硬さを短時間で数値化する代表的な試験方法です。
製造現場では、熱処理後の品質確認、材料受入れ検査、部品の耐摩耗性評価などに幅広く用いられています。
ただし、HRCとHRBの違い、圧子の種類、試験荷重の考え方を理解しないまま数値だけを比較すると、誤った判定につながることもあります。
この記事では、試験の原理からJIS規格、実務で精度を保つための注意点まで、わかりやすく整理します。
ロックウェル硬さ試験の意味と特徴
それではまずロックウェル硬さ試験の基本と、どのような場面で役立つのかを解説していきます。
押込み深さで硬さを評価する試験方法
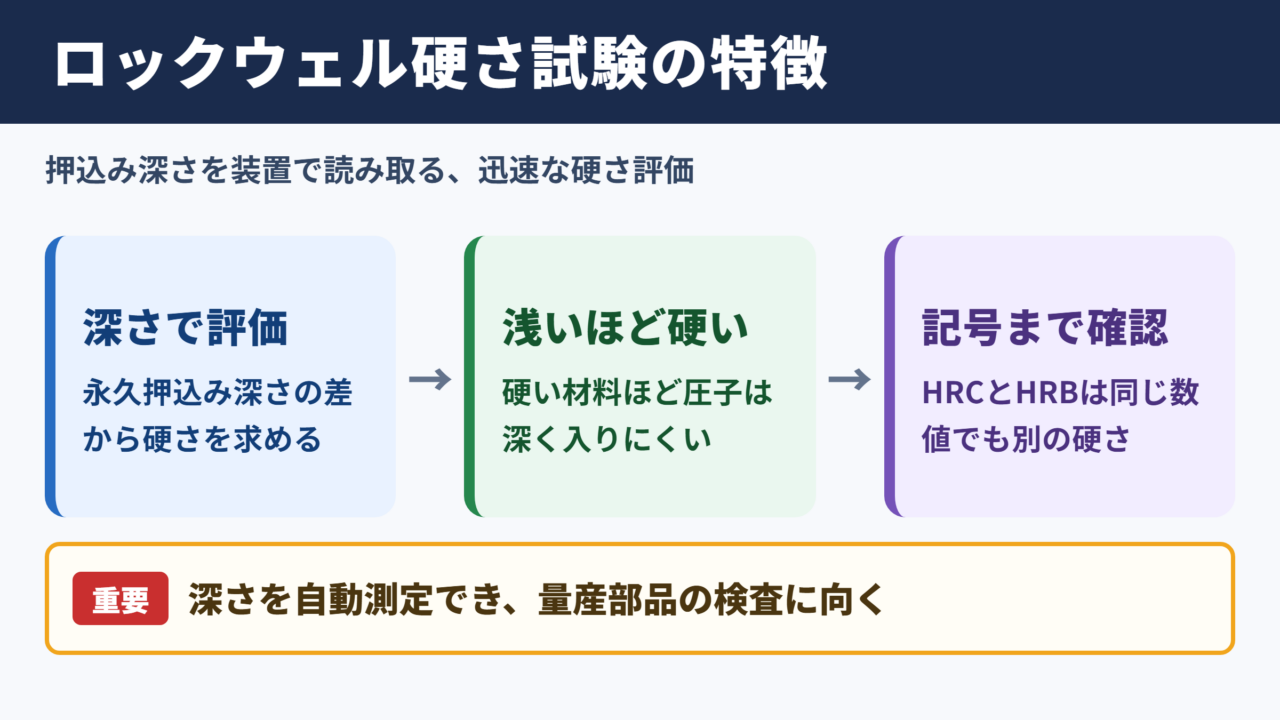
ロックウェル硬さ試験とは、規定された圧子を試験片の表面へ押し込み、荷重を加えた前後の永久押込み深さの差から硬さを求める方法です。
一般に硬い材料ほど圧子が深く入りにくいため、押込み深さは小さくなります。
この深さの変化を基準値に換算して表示したものが、ロックウェル硬さの数値です。
試験後にくぼみの直径を測るブリネル硬さ試験やビッカース硬さ試験とは異なり、ロックウェル硬さ試験では装置が深さを読み取ります。
そのため、測定後の観察や計算にかかる手間を抑えやすく、量産部品の検査にも向いています。
ロックウェル硬さの基本的な考え方は、圧子が浅くしか入らない材料ほど高い硬さを示すというものです。
表面のへこみを定規で測るのではなく、荷重除去後に残る押込み深さを装置内部で評価します。
硬さ記号の読み方
ロックウェル硬さは、通常はHRの後ろにスケール記号を付けて表します。
たとえばHRCはダイヤモンド圧子を使うCスケール、HRBは鋼球または超硬合金球を使うBスケールです。
HRCとHRBは同じ数値でも同じ硬さを意味しません。
これは圧子、基準荷重、試験荷重、硬さ換算の基準が異なるためです。
図面や検査成績書では、数値だけでなく必ずスケール記号まで確認する必要があります。
| 表示例 | 読み方 | 主な対象 |
|---|---|---|
| HRC 60 | ロックウェルCスケール 60 | 焼入れ鋼、工具鋼、硬質部品 |
| HRB 85 | ロックウェルBスケール 85 | 軟鋼、銅合金、アルミニウム合金 |
| HRA 75 | ロックウェルAスケール 75 | 超硬合金、表面硬化材、薄い硬質層 |
製造現場で選ばれる理由
ロックウェル硬さ試験が広く採用される大きな理由は、測定サイクルが比較的短いことです。
試験片を載せて圧子位置を決めれば、荷重の付与から硬さ表示までを連続して行えます。
熱処理ラインの抜取り検査や、受入材料の品質管理では、迅速性と再現性の両立が特に重要になります。
また、測定値が直読できるため、検査担当者による読取り差を抑えやすい点も利点でしょう。
一方で、試験片の厚み、表面粗さ、測定位置の間隔などが不適切だと結果が大きく変動します。
ロックウェル硬さは便利な直読試験ですが、数値の信頼性は試験条件で決まります。
材料名と硬さ記号だけで判断せず、使用したスケール、圧子、試験荷重、試験片状態まで記録することが品質管理の基本です。
試験荷重と圧子による測定原理
続いては、ロックウェル硬さ試験で数値が求められる仕組みを確認していきます。
基準荷重と試験荷重の役割
ロックウェル硬さ試験では、いきなり大きな荷重をかけるわけではありません。
最初に基準荷重を加え、試験片と圧子を安定して接触させた位置を基準にします。
その後、追加の試験荷重を加えて所定時間保持し、再び基準荷重の状態へ戻します。
このときに残った押込み深さの増加分が、硬さを算出する中心となる値です。
表面のわずかな凹凸をならして基準点をそろえることが、基準荷重の重要な役目です。
測定の流れは、基準荷重を加える、追加荷重を加える、追加荷重を除く、残留押込み深さを読むという順序です。
荷重を除いた後も基準荷重を残すため、圧子の浮きや接触条件のばらつきを抑えられます。
ダイヤモンド圧子と球圧子の違い
圧子は試験片へ押し込む先端部品であり、測定可能な材料範囲を左右します。
CスケールやAスケールでは、先端が円すい形のダイヤモンド圧子を使用します。
焼入れされた鋼材や超硬合金のように硬い材料でも、形状変化を起こしにくい点が特徴です。
一方、Bスケールでは球圧子を使います。
比較的軟らかい金属へ鋭利な圧子を用いると深い損傷や局所的な影響が出やすいため、球圧子によって荷重を分散させます。
圧子の選定は材料の硬さだけでなく、材料の組織や板厚にも関係します。
押込み深さと硬さ値の関係
ロックウェル硬さでは、押込み深さが小さいほど高い硬さ値になります。
ただし、すべてのスケールが完全に同じ基準で並んでいるわけではありません。
HRC 30とHRB 30を単純に比較することはできず、材料に応じた換算表や規格上の適用範囲を確認する必要があります。
測定値は材料の引張強さ、耐摩耗性、熱処理状態を推定する目安にはなりますが、機械的性質のすべてを直接示すものではありません。
硬さは材料評価の重要な指標ですが、靭性、延性、疲労強度とは別の性質です。
高硬さが必要な部品でも、用途によっては割れにくさや衝撃への強さを合わせて評価する必要があります。
HRCとHRBのスケール選定
続いては、実務で特に目にするHRCとHRBの使い分けを確認していきます。
HRCが適する材料と用途
HRCはロックウェルCスケールを表し、ダイヤモンド圧子と総試験荷重150kgf相当を用いる代表的なスケールです。
焼入れ鋼、工具鋼、ベアリング部品、金型、刃物などの硬い材料に多く使われます。
たとえば熱処理を施したシャフトやギヤでは、表面硬さが指定範囲に入っているかをHRCで確認するケースがあります。
HRCは硬質材料の管理に便利ですが、軟らかすぎる材料では圧痕が深くなり、適正な測定が難しくなる場合があります。
HRBが適する材料と用途
HRBはロックウェルBスケールを表し、球圧子と総試験荷重100kgf相当を用います。
焼なまし鋼、黄銅、青銅、アルミニウム合金など、HRCでは評価しにくい比較的軟らかい材料に適しています。
板金材料や銅合金部品では、加工性や材料ロットの均一性を見るためにHRBが用いられることがあります。
硬い材料にHRB、軟らかい材料にHRCを無理に適用しないことが、測定の基本です。
| スケール | 主な圧子 | 総試験荷重 | 主な材料例 |
|---|---|---|---|
| HRA | ダイヤモンド圧子 | 60kgf相当 | 超硬合金、薄い硬化層 |
| HRB | 球圧子 | 100kgf相当 | 軟鋼、銅合金、アルミニウム合金 |
| HRC | ダイヤモンド圧子 | 150kgf相当 | 焼入れ鋼、工具鋼、金型鋼 |
スーパーロックウェルとの使い分け
薄板、小型部品、表面処理層などでは、通常のロックウェル試験では圧痕が深すぎることがあります。
このような場合には、より小さい荷重を使うスーパーロックウェル硬さ試験を検討します。
スーパーロックウェルでは、NスケールやTスケールなどが使われ、薄い試験片や薄い硬化層への影響を抑えやすくなります。
ただし、通常のHRCやHRBと数値体系が異なるため、図面指定と異なるスケールで代用する際は換算の妥当性を慎重に確認しなければなりません。
スケール選定では、材料の予想硬さ、試験片の厚さ、試験面の状態、熱処理層の深さを事前に確認します。
条件に迷う場合は、社内規格、JIS規格、試験機メーカーの適用範囲を照らし合わせることが重要です。
JIS規格と試験条件の基礎
続いては、ロックウェル硬さ試験に関係するJIS規格と、管理すべき条件を確認していきます。
JIS Z 2245の位置付け
ロックウェル硬さ試験は、JIS Z 2245で試験方法が定められています。
この規格では、試験機、圧子、荷重、試験片、測定手順、結果の取扱いに関する基本的な考え方が示されています。
規格に沿った試験を行うことで、異なる担当者や拠点でも測定結果を比較しやすくなります。
ただし、製品図面や顧客仕様に個別の試験条件が指定されている場合は、その要求を優先して確認する必要があります。
試験片の厚さと測定位置
試験片が薄すぎると、圧子の押込みが裏面へ影響し、実際より低いまたは不安定な硬さ値になるおそれがあります。
一般には、圧痕の深さに対して十分な厚さを確保することが求められます。
また、圧痕同士が近すぎると、前の圧痕による加工硬化や残留応力の影響を受けることがあります。
端部に近い測定も材料の変形状態が安定しにくいため、規定された間隔を確保することが大切です。
測定回数を増やすだけでは精度は上がりません。
正しい位置に正しい間隔で測定点を配置することが先決です。
表面状態と試験環境
酸化皮膜、めっきの付着、油分、バリ、深い研削傷などは、圧子の接触状態を乱す原因になります。
試験面は平滑で清浄な状態に整え、試験片はアンビル上でぐらつかないよう確実に支持します。
円筒部品や曲面部品では、専用アンビルを用いるか、規格や社内手順に従って補正方法を検討します。
温度変化が大きい環境や振動の多い設備近傍では、試験機の安定性にも注意が必要でしょう。
JIS規格に沿った測定であっても、試験面の準備不足や固定不良があれば信頼できる値にはなりません。
試験前の清掃、平面確認、支持条件の点検を検査手順に組み込むことが有効です。
測定手順と精度管理の要点
続いては、安定したロックウェル硬さ値を得るための測定手順と管理方法を確認していきます。
測定前の準備
まず、試験機の電源状態、圧子の取付け、アンビルの清掃、荷重作動を確認します。
圧子先端に損傷や汚れがあると、押込み形状が変化して測定値の偏りにつながります。
試験片側も、測定箇所に油、切粉、スケール、バリが残っていないかを確認します。
熱処理後の部品では、表面脱炭層や酸化層を測っていないかも重要な確認項目です。
必要に応じて、指定された研磨や表面処理を行ってから測定します。
標準片による日常点検
試験機の精度を維持するためには、既知の硬さを持つ標準片で日常点検を行います。
標準片の測定結果が許容範囲から外れた場合は、そのまま製品測定を続けてはいけません。
圧子、アンビル、荷重機構、据付状態、試験片支持などを順に確認します。
標準片は試験機の異常を早く見つけるための基準であり、単なる記録作業ではありません。
点検結果は日付、使用スケール、標準片番号、測定者とともに残すと、異常傾向を追跡しやすくなります。
ばらつきが出た場合の確認項目
同一部品で硬さがばらつく場合、最初に材料の実際の硬さ分布と測定誤差を分けて考えます。
浸炭焼入れや高周波焼入れを行った部品では、部位によって硬化層深さが異なることがあります。
この場合、ばらつきは試験不良ではなく、工程上の重要な品質情報かもしれません。
一方、圧痕位置、試験片の傾き、表面粗さ、圧子摩耗、オペレーターごとの操作差も確認対象です。
複数回の値を平均する前に、異常値がなぜ発生したのかを記録と現物から確認する姿勢が求められます。
ロックウェル硬さ試験のまとめ
ロックウェル硬さ試験は、圧子を材料へ押し込んだときの残留押込み深さから硬さを評価する方法です。
HRCは焼入れ鋼や工具鋼などの硬質材料、HRBは軟鋼や銅合金、アルミニウム合金などの比較的軟らかい材料で多く使われます。
正しい測定には、材料に合った圧子とスケールの選定、適切な試験荷重、十分な試験片厚さ、清浄で平滑な試験面が欠かせません。
JIS規格や図面要求を確認し、標準片による日常点検を続けることで、測定値の信頼性を高められます。
硬さの数値だけで合否を急がず、試験条件と材料状態をセットで見ることが、品質管理に活かすための大切なポイントです。